
E-mail: ncjt@zjncjt.com


Un horno de grafitización Achesón de 20 toneladas puede mantener su máxima potencia durante 24 a 40 horas y luego necesita de cinco a siete días de enfriamiento antes de que alguien lo abra. La temperatura máxima es la cifra principal, pero el costo por tonelada lo deciden tres factores más discretos: el tipo de horno, el estado del aislamiento y la forma del perfil de potencia.
Dos talleres que funcionan con el mismo programa de 2800 °C pueden diferir en un 30 por ciento en kilovatios-hora por tonelada. El hueco no suele ser el transformador. Se trata de fieltro de grafito comprimido, un circuito de enfriamiento de gran tamaño o una barra colectora del tamaño de un horno más corto.
La versión corta
Contenido
La grafitización es una reordenación del estado sólido, no un paso de fusión. En un precursor de coque o de carbono duro, las capas de grafeno se encuentran aproximadamente paralelas pero desalineadas, con un espacio entre capas cercano a 3,44 Å. Mantenga el material por encima de aproximadamente 2200 °C y las capas rotarán hasta quedar registradas. El espaciamiento cae hacia 3,354 Å, la altura de los cristalitos aumenta y las propiedades físicas siguen: la resistividad eléctrica puede disminuir en un factor de tres a diez, la conductividad térmica aumenta y el azufre, el nitrógeno y los metales volátiles abandonan la red.
Esa doble acción, ordenación de cristales más purificación, es la razón por la que un tipo de horno sirve a dos mercados. Los productores de ánodos de batería compran el proceso por su capacidad y eficiencia del primer ciclo. Los fabricantes de electrodos y recarburadores lo compran por su conductividad y contenido de cenizas.
Por debajo de 2200 °C el orden de las capas apenas se desarrolla; entre 2600 y 3000 °C la curva se aplana mientras la demanda de energía sigue aumentando. El punto óptimo comercial generalmente se encuentra donde se cumple la especificación, no en el número más alto al que el horno puede sobrevivir.
Predominan tres familias: un lecho de coque de resistencia alrededor de la carga (Acheson), corriente continua que pasa a través de las piezas conectadas en serie (interno-serie) y elementos o tubos calefactores de grafito dentro de una zona caliente aislada (diseños de caja y de vacío). La densidad de corriente, el desgaste de los electrodos y la uniformidad de la temperatura difieren marcadamente entre ellos.
Un lecho abierto de Acheson quema parte de su propio empaque de carbono. El blindaje de vacío o argón protege los calentadores de grafito, mantiene el oxígeno alejado de la carga y permite que los volátiles se bombeen en lugar de volver a depositarse en el producto.
El fieltro de grafito y el tablero rígido de grafito forman la cara caliente, el carbono reforzado con fibra de carbono asume la función de soporte de carga y la fibra de alúmina o mullita con una capa de respaldo microporosa protege la carcasa. Cada milímetro de material degradado de cara caliente se muestra como temperatura de la carcasa.
Los termopares tipo C alcanzan aproximadamente 2300 °C en condiciones limpias y no oxidantes. Por encima de eso, las opciones prácticas son pirómetros de dos colores y fibra óptica de zafiro, y sus trayectorias visuales deben estar libres de alquitrán y vapores metálicos.
Para trabajos piloto, estudios de purificación y piezas pequeñas de compuestos C/C, el punto de entrada habitual es una cámara de vacío calentada con grafito, ya que combina una atmósfera controlada con una zona caliente mensurable.
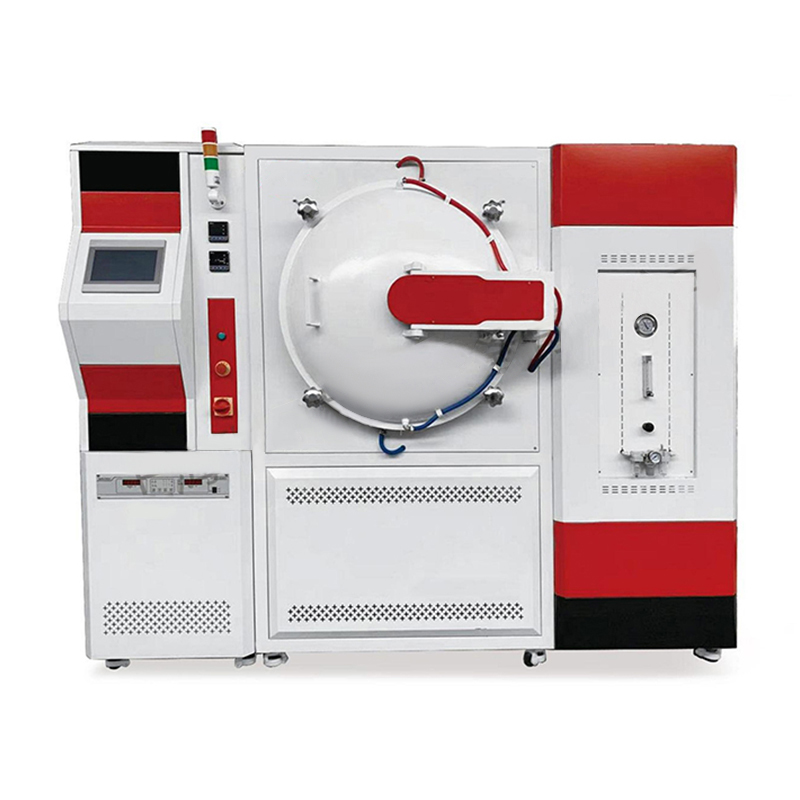 Horno de tubo de carbono al vacío Este horno de tubo de carbono al vacío es un horno de alta temperatura y alta resistencia al vacío con un elemento calefactor de grafito. La temperatura máxima puede alcanzar los 2000°C-2300°C.... Ver producto →
| tipo de horno | Cargo típico | Temperatura máxima | tiempo de ciclo | Energía por tonelada | Mejor ajuste |
|---|---|---|---|---|---|
| Acheson | 10–60 t de polvo o electrodos en un lecho de coque | 2500-3000°C en el núcleo | 5 a 15 días incluido el enfriamiento | 3500-5500 kWh | Producción de ánodos y recarburadores de gran volumen donde el costo de capital importa más que la eficiencia |
| Serie interna | Columnas de electrodos conectadas en serie. | 2800–3000°C | 2 a 5 días | 2800-3800 kWh | Electrodos de grafito de gran diámetro que necesitan uniformidad y menor pérdida de electrodos |
| tipo caja | Polvo en saggers o bandejas, 1–10 t | 2500–3000 °C | 2 a 6 días | 3000-4500 kWh | Material de ánodo de batería en lotes pequeños y medianos con estricto control de la contaminación |
| Continuo | Polvo alimentado a través de un canal calentado. | 2400–3000°C | Continuo, hours of residence | 2500-3500 kWh | Líneas de ánodos de alto volumen con calidades estables y calidad de alimentación estable |
| Horno de grafito al vacío o a atmósfera. | 1 kg–1 t con calentadores de grafito | 2000–3000°C | 6 a 36 horas | Servicio no comparable para lotes pequeños | Ejecuciones piloto, purificación, compuestos C/C, muestras de investigación. |
Los datos de los contadores de los ciclos por lotes rara vez coinciden con los del folleto de ventas. En un horno Acheson o de caja bien administrado, el trabajo de calentamiento útil es una minoría de la energía de entrada, y la mayor pérdida recuperable es el calor transportado con el agua de enfriamiento y la radiación durante el largo enfriamiento.
División de energía indicativa en un ciclo de grafitización por lotes.
Algunos números que vale la pena seguir y que rara vez aparecen en una hoja de especificaciones:
La demanda ya no está dominada únicamente por el acero. El material de ánodo de iones de litio ha absorbido la mayor parte de la construcción de nuevos hornos, y ese cambio cambió lo que piden los compradores: límites de contaminación más estrictos, atmósferas controladas y registros de lotes que sobreviven a una auditoría.
El segmento de especialidad es pequeño en toneladas pero exigente en equipos: estanqueidad al vacío, control de presión parcial y materiales de zona caliente que no arrojan partículas sobre el trabajo. Esa es la misma lógica utilizada para las opciones de aislamiento de hornos de vacío, donde la zona caliente está diseñada en función de la desgasificación, no solo de la temperatura.
Comience desde las especificaciones del producto y avance hacia atrás hasta el horno, y no al revés. Un programa de 2600 °C y un programa de 2900 °C pueden compartir un horno pero no un costo operativo, y una declaración de pureza de 50 ppm de ceniza generalmente descarta por completo un lecho de coque abierto.
En cuanto a la venganza, la aritmética es contundente. La grafitización de ánodos suele consumir entre 2500 y 4500 kWh por tonelada, según el tipo de horno. A una tarifa industrial de 0,08 dólares por kWh, eso equivale a entre 200 y 360 dólares por tonelada sólo en electricidad, por lo que reducir entre un 15 y un 25 por ciento las pérdidas de carcasa y refrigeración amortiza una mejora del aislamiento en aproximadamente 6 a 14 meses en una línea muy transitada. Si su cadena de proceso comienza con cuerpos verdes que contienen aglutinantes, el paso anterior establece la densidad que hereda el ciclo de grafitización.
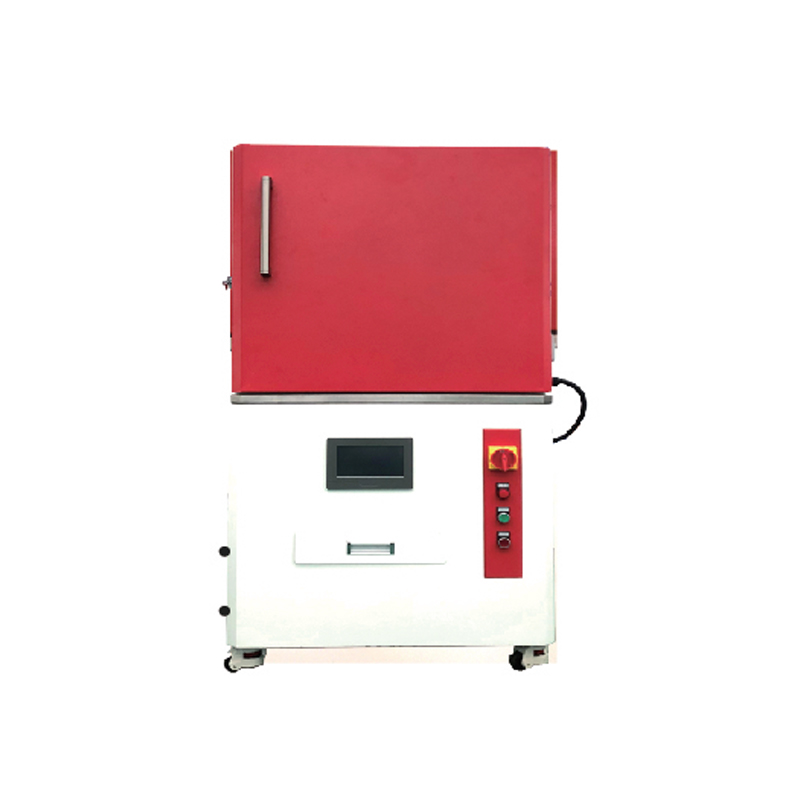 Horno de sinterización y desaglomerado a alta temperatura Nuestro horno de desaglomerado de alta temperatura es un horno de funcionamiento cíclico desarrollado por nuestra fábrica basado en la digestión y absorción de productos internacionales similares. D... Ver producto →
La mayoría de los problemas de los hornos se anuncian como una deriva lenta en lugar de una falla repentina. Realice un seguimiento de tres indicadores en cada campaña: temperatura de la carcasa en puntos fijos, temperatura de salida del agua de refrigeración a potencia fija y tiempo necesario para alcanzar el punto de ajuste. Un aumento de 20 °C en la temperatura de la cáscara en dos campañas es una conversación de revestimiento, no una falla del sensor.
El reemplazo del fieltro de grafito y del aislamiento rígido normalmente se debe a la compresión, la contaminación por vapor metálico y los daños por manipulación durante la carga. Cuando la cara caliente se encuentra en el rango de 1300 a 1600 °C, la fibra de alúmina o mullita y una capa de respaldo microporosa detrás del grafito hacen el trabajo pesado de la cara fría. La lógica general de hacer coincidir el aislamiento con la atmósfera y la temperatura del horno se trata en este Guía de materiales de aislamiento para hornos de vacío. , y se aplican las mismas reglas de selección cuando se reconstruye una zona caliente de grafitización.
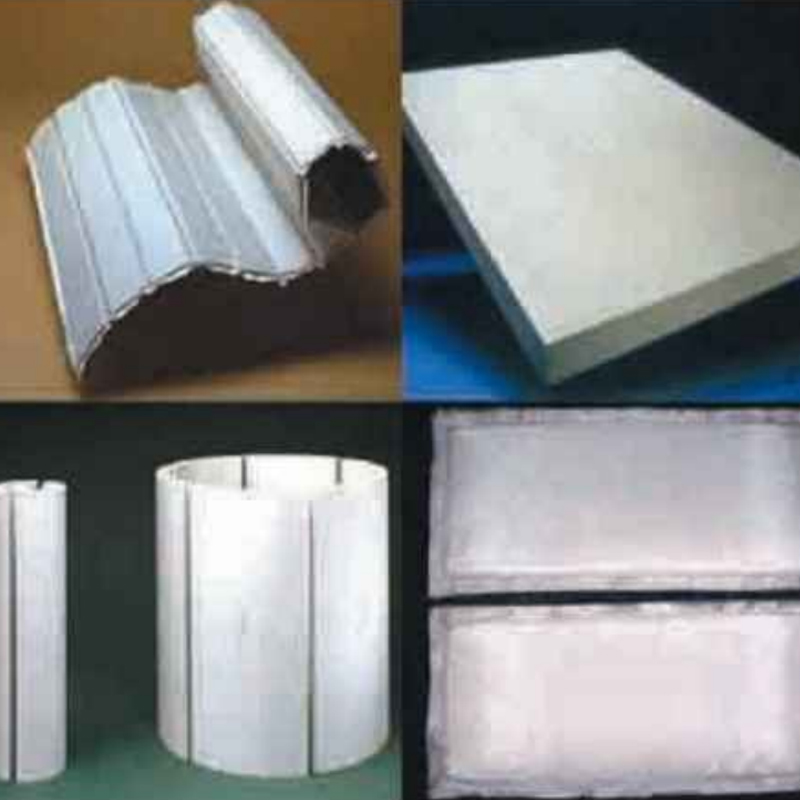 Tablero de aislamiento nano microporoso Los materiales compuestos de nanoaislamiento se fabrican combinando materiales nanoporosos con materiales de protección térmica mediante un proceso especial. Su conductividad térmica es o... Ver producto →
El cumplimiento es el punto donde más a menudo se estanca la nueva capacidad. Los gases residuales de la grafitización transportan dióxido de azufre, monóxido de carbono, niebla de alquitrán y partículas finas de carbono, por lo que el diseño de extracción y reducción generalmente debe aprobarse incluso antes de encargar el horno. Los circuitos de refrigeración por agua suelen ser de circuito cerrado con detección de fugas, y las secciones de alta corriente requieren los límites habituales de arco eléctrico, herramientas aisladas e imágenes térmicas como parte de una rutina programada. Los proveedores que afirman ser conformes con ISO 9001 o CE deberían poder mostrar los números de certificado y el alcance, ya que el alcance a menudo cubre la seguridad eléctrica en lugar del rendimiento a altas temperaturas.
Si tomas una idea de esta página, toma la secuencia. Primero haga coincidir el tipo de horno con el producto, luego diseñe la zona caliente y el aislamiento, y solo luego negocie el suministro de energía según un ciclo realista. El número de temperatura máxima es la parte más fácil de alcanzar de la especificación y la parte más fácil de pagar de más por cada día que funciona el horno.

Una empresa que integra diseño, I+D, producción, ventas y servicios de ingeniería. Fabricantes de tableros de fibra cerámica, Soluciones de tratamiento térmico al vacío en China.
Teléfono: +86-13967261180+86-17858398898
Correo electrónico: ncjt@zjncjt.comArlen@zjncjt.com
Teléfono: +86-572-8295956
Dirección: Wulintou, aldea de Tangbei, ciudad de Leidian, condado de Deqing, ciudad de Huzhou, provincia de Zhejiang, China
Derecho de Autor© 2024 Zhejiang Nengcheng Crystal Fiber Co., Ltd. Todos los Derechos Reservados.

 English
 Español
 عربى